


Isikhungo Sokushintshwa Kwemishini Esivundlile Se-CNC Esinama-axis Amabili CP800
1. Izici
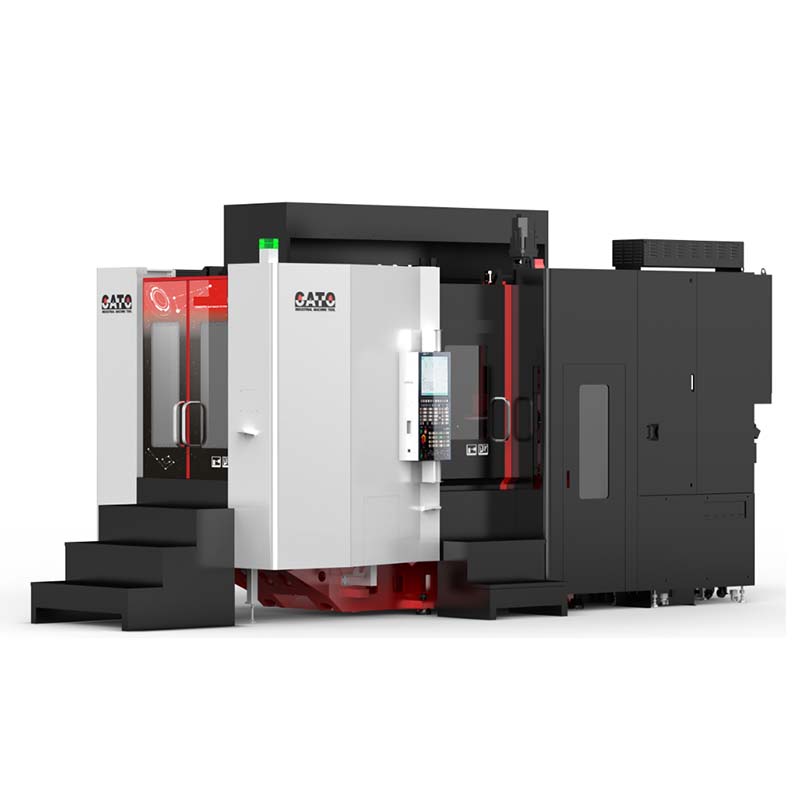
Isikhungo somshini we-CP800T2 esinejubane eliphezulu, ukusebenza okuphezulu kanye nokunemba okuqondile esinomugqa wesihlanu esithuthukiswe yi-CATO Company sinezici zokuqina okuphezulu, ukunemba okuphezulu kanye nokusebenza kahle okuphezulu. Isisekelo sengxenye eyodwa siyamukelwa, futhi ukwakheka kwesakhiwo se-T esihle semigqa ephezulu nephansi yesisekelo kuqinisekisa ukuqina okuphezulu kwethuluzi lomshini; wonke umshini udlula ekuhlaziyweni kwezakhi ezilinganiselwe ukuqinisekisa ukuthi ithuluzi lomshini alidlidlizi ngaphansi kokunyakaza kwesivinini esikhulu, futhi kuqinisekisa ukuzinza kokusebenza kwesikhathi eside okungcono kakhulu komshini wonke.
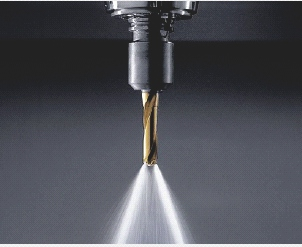
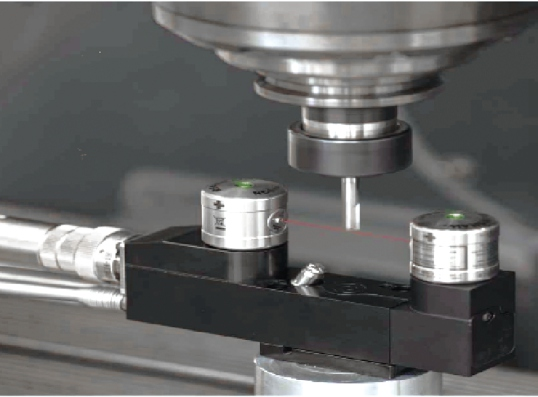
Ngokwamukela ubuchwepheshe obusezingeni eliphezulu njengobuchwepheshe be-spindle obusheshayo, ubuchwepheshe bokuphakelayo obusheshayo, ubuchwepheshe bokushintsha amathuluzi obusheshayo, kanye nobuchwepheshe besistimu ye-CNC obusheshayo, isikhathi sokucubungula sifinyezwa kakhulu, ukusebenza kahle kokucubungula kuyathuthukiswa, futhi izidingo ezahlukene zokukhiqiza ziyahlangatshezwa. Ukususwa okusheshayo kwe-axis ezintathu kungu-60 M/min, kanti i-spindle kagesi eshesha kakhulu nenamandla inciphisa isikhathi sokusheshisa kanye nokwehla kwejubane le-spindle. Lezi zinkomba zifinyeza kakhulu isikhathi sokungacubunguli futhi zithuthukise ukusebenza kahle kokucubungula; ikhanda lokujika lesikulufu/lokuthwala/le-spindle/le-DD lisebenzisa uhlelo lokulawula izinga lokushisa, liqinisekisa ibhalansi yokushisa enhle kakhulu yemishini, futhi lithuthukisa kakhulu ukunemba nokuzinza kwemishini.
Ukwamukela uhlelo lwe-Siemens 840D, isibonisi se-LCD esikhulu kakhulu esingu-19 intshi, isibonisi sezithombe esishintshashintshayo sendlela yokuqondisa ithuluzi, isibonisi sokuxwayisa esihlakaniphile, ukuzihlola kanye neminye imisebenzi kwenza ukusetshenziswa nokugcinwa kwethuluzi lomshini kube lula futhi kusheshe; indlela yokuxhumana ngebhasi esheshayo ithuthukisa kakhulu ukucutshungulwa kwedatha kohlelo lwe-CNC. Amandla nokusebenza kokulawula kwenza kube lula ukudluliswa okusheshayo nokuphumelelayo kanye nokucutshungulwa kwe-inthanethi kwezinhlelo ezinkulu.
2. Ipharamitha
| Into | Iyunithi | CI-P800T2 | |
| Ukuhamba | Ukuhamba kwe-axis ye-X/Y/Z | mm | 800 x 800 x 750 |
| Ukuhamba kwe-B-axis | ° | -30~120 | |
| Ukuhamba kwe-C-axis | ° | 360 | |
| Ibanga ukusuka enkabeni ye-spindle kuya phezulu kwetafula (i-B-axis 90 degrees evundlile) | mm | 160~910 | |
| Ibanga ukusuka ebusweni bokuphela kwe-spindle kuya phezulu kwetafula (i-B-axis 0 degree mpo) | mm | -83~667 | |
| Ibanga ukusuka ekugcineni kobuso be-spindle kuya enkabeni yetafula lokusebenza (i-B-axis 90 degrees evundlile) | mm | -135~665 | |
| Ibanga ukusuka esikhungweni se-spindle kuya esikhungweni setafula (i-B-axis 0° eqondile) | mm | 108~908 | |
| Ububanzi obukhulu bokucubungula | mm | Φ 720 x 910 | |
| Okuphakelayo kwe-axis engu-3 | Ukunyakaza okusheshayo kwe-axis ye-X/Y/Z | m/min | 60/60/60 |
| Izinga lokuphakelayo lokusika | mm/min | 0-24000 | |
| Ithebula elijikelezayo (I-C-axis) | Ithebula elijikelezayo | ama-pcs | 2 |
| Ububanzi bediski | mm | 500*500 | |
| umthwalo ovunyelwe | Kg | 500 | |
| isivinini esiphezulu sokujikeleza | I-Rpm | 40 | |
| Ukubeka/Ukuphinda Ukunemba | i-arc.sec | 15/10 | |
| I-B-axis | Isivinini esikhulu sokujikeleza | I-Rpm | 60 |
| Ukubeka/Ukuphinda Ukunemba | i-arc.sec | 8/4 | |
| I-Spindle | Ukucaciswa kwe-Spindle (ububanzi bokufaka/indlela yokudlulisa) | mm | 190 / Yakhelwe ngaphakathi |
| I-spindle taper | m/min | A63 | |
| Isivinini esiphezulu se-spindle | mm | 18000 | |
| Amandla Enjini Yesipindle | Kw | 30/35 | |
| I-Torque Yenjini Yesipindle | I-Nm | 72/85 | |
| Ithuluzi | Umthamo wamathuluzi kumagazini |
| 40 T |
| Amathuluzi ashintsha isikhathi (TT) | s | 7 | |
| Ububanzi obukhulu bethuluzi (Ithuluzi eligcwele / Ithuluzi elingenalutho eliseduze) | mm | 80/150 | |
| Ubude obukhulu bethuluzi | mm | 450 | |
| Isisindo esiphezulu samathuluzi | Kg | 8 | |
| Umhlahlandlela | Umhlahlandlela we-X-axis (usayizi/inani lamaslayidi) |
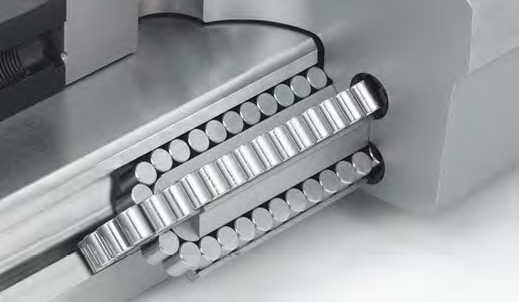
| 45/2 (I-Roller) |
| Umhlahlandlela we-Y-axis (usayizi/inani lamaslayidi) |
| 45/3 (I-Roller) | |
| Umhlahlandlela we-Z-axis (usayizi/inani lamaslayidi) |
| 45/2 (I-Roller) | |
| Okuthathu i-axis ukudluliswa | Isikulufu se-lead se-X-axis | N | 2R 40 x 20 |
| Isikulufu se-lead se-Y-axis | N | 2R 40 x 20 | |
| Isikulufu se-lead se-Z-axis | N | 2R 40 x 20 | |
| Ukunemba kwe-axis ezintathu | Ukunemba kokubeka | mm | 0.005 / 300 |
| Ukunemba kokubeka okuphindayo | mm | 0.003 / 300 | |
| Uhlelo lokugcoba | Umthamo weyunithi yokugcoba | L | 0.7 |
| Uhlobo lokuthambisa |
| Ukugcotshwa ngamafutha | |
| Abanye | Isidingo somoya | Amakhilogremu/cm2 | ≥ 6 |
| Ukugeleza komthombo womoya | mm3/umzuzu | ≥ 0.5 | |
| Isisindo | T | 11 | |
3. Ukucushwa kwe-Stand
| NO. | Igama |
| 1 | I-Siemens 840D① Ubuso obuhle kakhulu obugobile;②Iphakheji yenqubo yokugaya ene-axis emihlanu; ③ Ikhadi elinezingqimba ezinhlanu; ④ Vimbela i-B-axis ukuthi ingawi; ⑤Ukudluliswa kwedatha ye-USB ne-Ethernet |
| 2 | Umsebenzi wokuthinta ngesikhathi esisodwa |
| 3 | Uhlelo lokupholisa olungenalutho lwe-X/Y/Z |
| 4 | Uhlelo lokulawula izinga lokushisa lwe-Spindle/B-axis |
| 5 | Ukuvikelwa kokugcwala ngokweqile kwe-spindle |
| 6 | Ibhentshi Lokusebenza Lokushintshanisa Okubili le-APC |
| 7 | Uhlelo lwamabhuleki e-hydraulic axis e-B/C |
| 8 | Insimbi evalwe ngokuphelele |
| 9 | Uhlelo Lokukhiya Iminyango Yokuphepha |
| 10 | Umnyango ozenzakalelayo wemagazini yamathuluzi |
| 11 | Uhlelo lokuthambisa amafutha ngokuzenzakalelayo |
| 12 | Ukukhanya kokukhanya kwe-LED okusebenzayo |
| 13 | Ukusika ngesikulufo nhlangothi zombili |
| 14 | Uhlelo lokususa izigubhu eziphakamisayo |
| 15 | Uhlelo lokufafaza oluzungezile |
| 16 | uhlelo lokupholisa |
| 17 | I-CTS (2MPA) |
| 18 | Amathuluzi ajwayelekile namabhokisi amathuluzi |
| Amathuluzi ajwayelekile namabhokisi amathuluzi |
Izigaba zemikhiqizo
-

Isikhungo Sokushintshwa Kwemishini ye-CNC se-VC Series High Rigidity wi ...
-

Umhlahlandlela Womugqa Wekholomu Ehambayo Evundlile Ye-HP Series...
-

Umhlahlandlela Womugqa Wekholomu Ehambayo Evundlile Ye-HT Series...
-

I-VS Series Four-track Heavy Duty CNC Machining C...
-

Isikhungo Semishini Se-CNC Se-V Series Esinokuqina Okuphezulu
-

Isikhungo Semishini Ye-CNC Sekholomu Ephindwe Kabili Se-X Series
-

Isikhungo Sokushintshwa Kwemishini ye-CNC esine-axis ezi-5 esivundlile i-TKG1600
-

I-CNC Vertical Turning and Milling Composite Cent ...
-

Isikhungo Semishini Se-CNC Esisheshayo Esiphezulu se-GM Series
-

Uchungechunge lwe-GT lwe-CNC Milling olusheshayo oluphezulu
-

I-Dual-Spindle CNC Lathe SK32
-

Isikhungo Sokushintshwa Kwemishini Esiqondile se-CNC RFTV510 Sesondo...